Брак РТИ: виды дефектов, причины и как их избежать
Почти любой дефект формовой резиновой детали сводится к трём источникам: смеси (состав, влажность, чистота), режиму вулканизации (температура, время, давление) и оснастке (износ и чистота формы, закладка заготовки). По виду дефекта обычно понятно, где искать причину, а контрольная деталь с новой формы ловит большую часть проблем до партии.
Нужна партия формовых деталей? Формовые резиновые изделия делаем по чертежу, эскизу или образцу.
Брак формовой резиновой детали почти всегда рождается в одном из трёх мест: в смеси, в режиме вулканизации или в пресс-форме. Пузыри и раковины обычно говорят о влаге или воздухе в смеси, недопрессовка — о нехватке материала или давления, облой и уход размеров — об износе формы, липкая или слишком твёрдая деталь — о сбитом режиме. Зная эту связь, заказчик может по виду дефекта понять, о чём спрашивать изготовителя, и что проверять при приёмке.
Откуда берётся брак
Формовое изделие проходит три шага: готовят смесь, закладывают заготовку в форму и вулканизуют её под давлением и температурой. Каждый шаг может испортить деталь по-своему.
Смесь. Неравномерно распределённые вулканизующие вещества, влажный наполнитель, мусор при хранении, подвулканизация ещё до формы — всё это переходит в деталь и исправлению уже не подлежит.
Режим. Мало времени или температуры — деталь недовулканизована: мягкая, липкая, плохо держит форму. Много — перевулканизована: жёсткая, хрупкая, с трещинами у кромок. Мало давления — смесь не заполняет форму до конца.
Оснастка и закладка. Изношенная или грязная форма, прогиб плит пресса, заготовка не того веса или не той температуры дают разные размеры в одной партии и облой по разъёму.
Сравнение
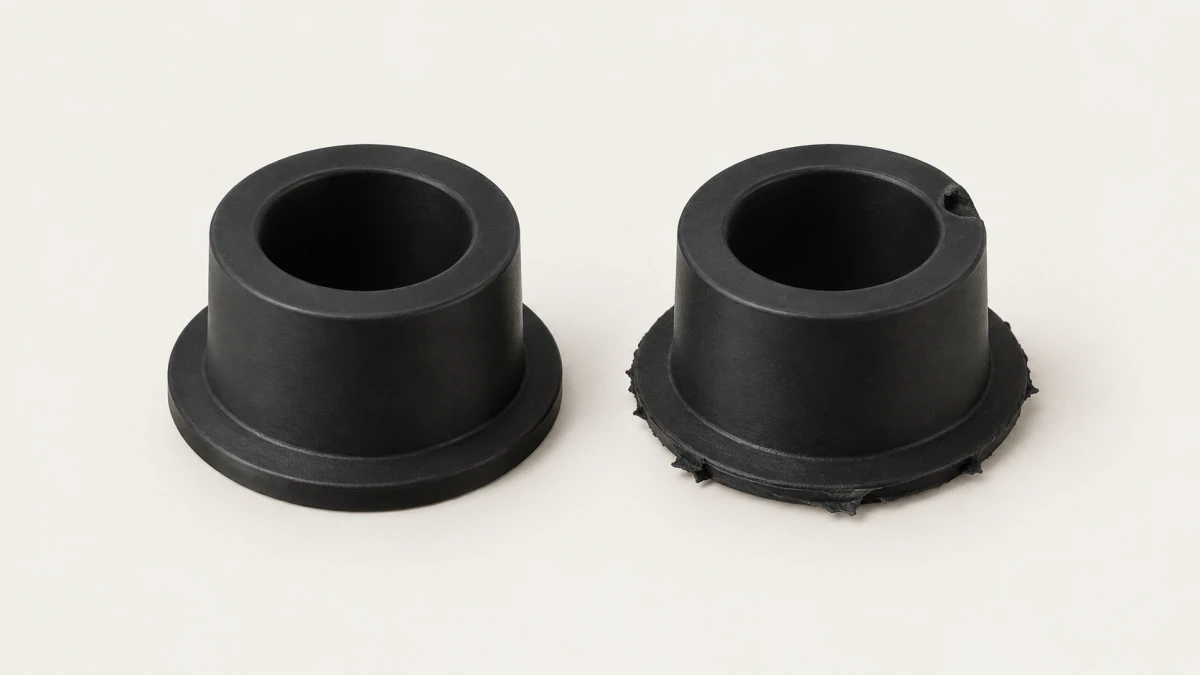
Основные дефекты и их вероятные причины
| Дефект | Как выглядит | Вероятная причина | Что делают |
|---|---|---|---|
| Недопрессовка | недолитые кромки, неполный профиль | мало смеси в заготовке, низкое давление, смесь потеряла текучесть, прогиб плит | контроль массы заготовок, давления, состояния плит |
| Пузыри и расслоения | вздутия на поверхности, слоистость в срезе | влага в материалах, воздух в смеси, недостаточное давление, перегрев | сушка материалов, проверка давления и температуры |
| Раковины | полости внутри тела детали | воздух при смешении, летучие вещества в смеси, неудачная форма заготовки | корректировка заготовки и смешения |
| Облой сверх нормы | толстая плёнка по линии разъёма | избыток смеси, износ формы, неплотное смыкание | дозирование заготовки, ремонт формы |
| Разнотолщинность, разные размеры в партии | детали одной партии отличаются | разная масса и температура заготовок, разная глубина гнёзд, смена рецептуры | единый вес заготовок, проверка гнёзд по лекалу |
| Недовулканизация | мягкая, липкая деталь, остаточная деформация | мало времени или температуры, недостаток вулканизующих веществ | уточнение режима |
| Выцветание (налёт на поверхности) | белёсый налёт через время | избыток или неравномерное распределение серы | корректировка дозировки |
| Вмятины, нечёткий рисунок | следы на поверхности, стёртая маркировка | повреждённая или грязная форма, дефектная заготовка | чистка и восстановление формы |
| Посторонние включения | точки, частицы в теле детали | грязное сырьё, хранение без укрытия | входной контроль, чистота хранения |
Таблица помогает понять направление, но не ставит диагноз: у пузыря может быть и влага, и перегрев, и недостаток давления одновременно. Окончательную причину определяют на производстве по режимной карте и по срезу детали.
Брак или неправильный материал
Не каждая плохо работающая деталь — брак. Если кольцо разбухло в масле, затвердело на морозе или растрескалось на солнце, изготовление тут, скорее всего, ни при чём: материал выбран не под среду. Такая деталь выглядит безупречно при приёмке и отказывает только в узле. Нитрильная резина не любит озон и тормозную жидкость, этиленпропиленовая — масла, силикон — истирание. Если вы сомневаетесь, подходит ли резина к рабочей жидкости, сверьте её по страницам материалов — например, NBR — и назовите среду в заявке.
Третий источник «брака» — хранение. Резина стареет на свету, в тепле и рядом с озонирующими приборами, и деталь, пролежавшая годы на открытой полке, трескается раньше срока. Как хранить РТИ, разобрано в статье о старении при хранении.

Что проверить при приёмке партии
Приёмка резиновых деталей не требует лаборатории — большая часть дефектов видна глазом и штангенциркулем:
- осмотр при хорошем свете: пузыри, недолив, трещины у кромок, включения, налёт;
- облой по разъёму: на уплотняющей кромке его быть не должно, в других местах — в пределах, согласованных по чертежу;
- размеры с учётом допусков: для резиновых деталей они шире, чем для металлических, и классы допусков задаёт ISO 3302-1 — если на чертеже класс не указан, стоит договориться о нём заранее;
- однородность партии: несколько деталей из разных мест упаковки не должны заметно различаться по размеру и жёсткости;
- срез одной детали, если допустимо пожертвовать штукой: внутренние раковины и расслоения снаружи не видны.
Если нужны числа — твёрдость, прочность, стойкость в среде, — их дают лабораторные испытания по стандартам; какие они бывают, рассказано в статье как испытывают резиновые изделия.
Как брак предотвращают до партии
Большую часть проблем снимает одно правило: первая деталь с новой формы — контрольная. Её измеряют, сверяют с чертежом и передают заказчику на проверку в сборке, а партию запускают только после подтверждения. Так мы работаем с формовыми изделиями: усадка смеси и мелкие ошибки формы выявляются на одной детали, а не на сотне. Вторая мера — следить за состоянием оснастки: изношенная пресс-форма даёт облой и уход размеров, и её правят или ремонтируют до того, как это заметит заказчик.
Заявка
Что прислать для расчёта
Чертёж с допусками или образец, количество, среду и температуру в узле. Если прежняя деталь отказала, пришлите её вместе с описанием, как именно: по характеру разрушения часто видно, дело в изготовлении или в материале. Оформить заявку можно на странице изготовления по чертежам и образцам.
Куда это ведёт в каталоге
Читать дальше
- База знаний Как испытывают резиновые изделия: твёрдость, прочность, старение, среды Резину проверяют по нескольким показателям: твёрдость по Шору, прочность и удлинение при растяжении, сопротивление раздиру, остаточная деформация сжатия, стойкость к теплу, озону и рабочим жидкостям, истирание. Методы задают ГОСТ и ISO, и в протоколе результат имеет смысл только рядом с нормой и названием метода.
- База знаний Старение РТИ при хранении: условия склада и сроки годности Резина стареет и без работы: её разрушают озон, свет, тепло и кислород, а постоянная деформация оставляет след навсегда. Руководство ISO 2230 задаёт склад без солнца и источников озона, с температурой не выше +25 °C, и делит эластомеры на три группы с начальным сроком хранения 5, 7 и 10 лет. Перед установкой деталь, пролежавшую долго, осматривают.
Источники
- старая статья блога airti.ru — таблица дефектов формовых РТИ, их причин и способов устранения (пересказ и перегруппировка, без цитат)
- общая технология прессования и вулканизации резиновых смесей
- ISO 3302-1 — допуски на размеры резиновых изделий
- наша практика: первая деталь с новой формы — контрольная, изношенная форма даёт облой и уход размеров (страницы «Формовые изделия», «Пресс-формы»)
Технические утверждения статьи сверяются с источниками выше и ждут визы инженера завода. Редакция: 21.09.2026.
Прислать чертёж на расчёт
Приложите чертёж, эскиз или фото детали с линейкой и опишите, где она работает: среда, температура, давление, количество. В ответе назовём материал, цену и срок.