Литьё РТИ и полимеров под давлением: как устроено и когда оправдано
При литье под давлением машина разогревает смесь в цилиндре и впрыскивает её в закрытую форму: резину — в горячую, где она вулканизуется, термопласт — в охлаждаемую, где он застывает. Способ даёт быстрый цикл и мало облоя, но требует дорогой формы и окупается только на больших сериях.
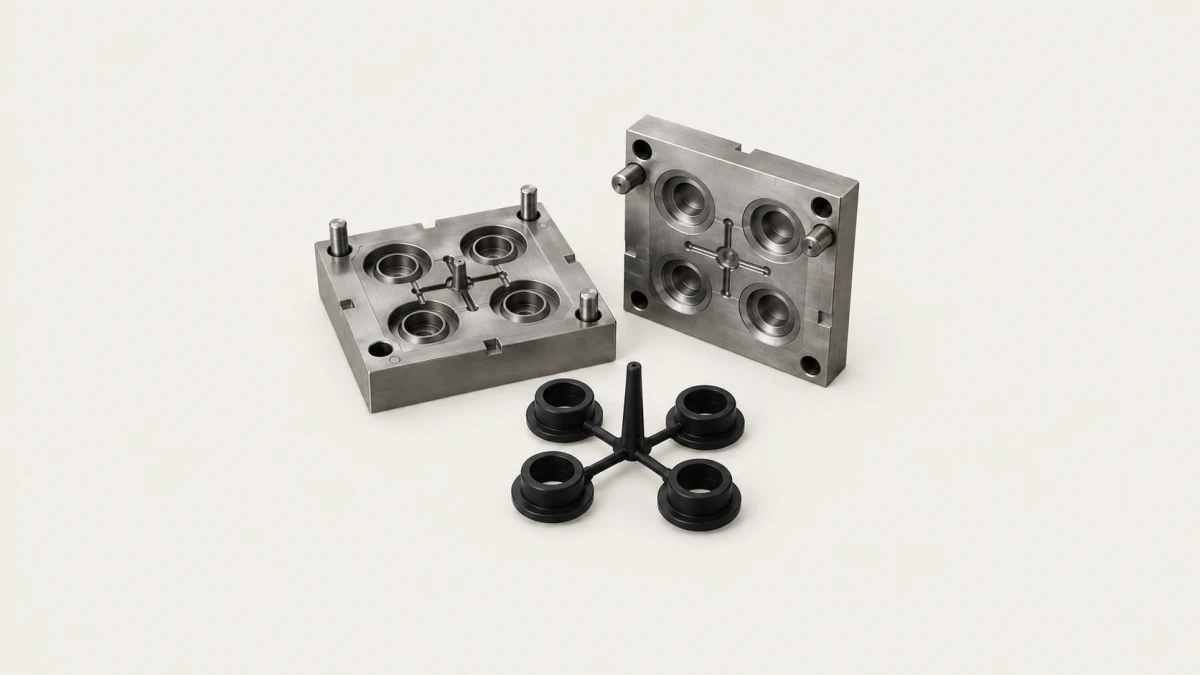
Литьё под давлением — это способ, при котором машина сама готовит порцию материала и впрыскивает её в закрытую форму через литниковые каналы. Для резиновой смеси форма горячая: смесь заполняет гнездо и тут же вулканизуется. Для термопласта — капролона, полиацеталя, полиэтилена — форма охлаждается, и расплав в ней застывает. Способ выигрывает на больших сериях мелких и средних деталей и проигрывает прессованию там, где деталей нужно немного.
Как устроена литьевая машина
У любой литьевой машины четыре узла. Узел впрыска — обогреваемый цилиндр со шнеком или плунжером: он пластицирует материал и выталкивает дозу через сопло. Узел смыкания держит половины формы закрытыми, пока в гнезде растёт давление. Привод двигает всё подвижное, а система управления держит температуры по зонам цилиндра, скорость и давление впрыска, время выдержки. Режим подбирают на первых циклах вручную и переводят машину в автоматический цикл только после того, как детали пошли стабильно.
Машины различают по расположению разъёма формы — горизонтальному или вертикальному — и по числу рабочих позиций. Для деталей с металлической арматурой и съёмными сердечниками удобнее разъём, при котором закладной элемент лежит в гнезде устойчиво. Если вулканизация долгая, выгоднее машина с несколькими формами: пока одна вулканизуется, в другую идёт впрыск.
Резина, термопласт и реактопласт: одна машина, разная логика
Принцип впрыска у всех трёх материалов общий, различается то, что происходит в форме.
| Материал | Форма | Что происходит в гнезде | Литник после цикла |
|---|---|---|---|
| Резиновая смесь | горячая | вулканизация | вулканизован, в дело не возвращается |
| Термопласт (PA, POM, PE) | охлаждаемая | застывание расплава | можно дробить и перерабатывать |
| Реактопласт | горячая | необратимое отверждение | в отход |
Для резины здесь главная тонкость: смесь нельзя перегреть в цилиндре, иначе она начнёт вулканизоваться раньше, чем дойдёт до гнезда, — так называемая подвулканизация. Поэтому цилиндр держат на умеренной температуре, а основной нагрев смесь получает от сдвига в шнеке и от горячей формы. Плюс этого — прогретая смесь вулканизуется быстрее и равномернее, чем холодная заготовка в прессе, особенно в толстом сечении.
Чем литьё отличается от прессования
При компрессионном прессовании заготовку кладут в открытую форму руками, пресс её сжимает, а излишек выходит облоем по разъёму. При литье форма закрыта до впрыска, дозу отмеряет машина, и облоя почти нет. Отсюда преимущества литья:
- короткий цикл и высокая производительность на серии;
- стабильная масса и размеры от детали к детали;
- меньше ручной отделки кромок;
- арматура не сдвигается, потому что форма закрыта до подачи смеси.
И ограничения, которые важны заказчику:
- литьевая форма сложнее и дороже прессовой, в ней есть литниковая система;
- часть смеси остаётся в литниках и у резины идёт в отход;
- переналадка на другую смесь или другую деталь занимает время, поэтому короткие партии невыгодны;
- крупные детали, кольца больших диаметров и толстостенные изделия чаще делают прессованием.
Промежуточный вариант — трансферное прессование: смесь продавливается в закрытое гнездо из камеры над формой, но машина при этом обычный пресс. Подробнее о всех способах — в статье о методах производства РТИ.
Когда литьё под давлением оправдано
Литьё имеет смысл, когда совпадают три условия: деталь мелкая или средняя, её нужно много и регулярно, а требования к повторяемости размеров высокие. Типичные примеры — массовые кольца, колпачки, втулки, детали для сборки серийной техники. Для такого заказчика важна не цена первой детали, а цена тысячной, и здесь литьё обычно выигрывает: оснастка раскладывается на весь тираж, а короткий цикл и отсутствие ручной отделки снижают стоимость каждой штуки. Если нужна одна ремонтная манжета или партия в несколько десятков штук, литьевая форма не окупится: такие детали делают прессованием в пресс-форме под изделие или вовсе без оснастки — вырезкой и точением. Где проходит граница по деньгам, показано в статье пресс-форма или вырезка.
А литьё полиуретана — это то же самое?
Нет, и путать их не стоит. Литьевой полиуретан заливают в форму жидким, без высокого давления: компоненты смешивают, и масса твердеет в форме сама. Поэтому оснастка для него проще и дешевле, чем для литья резины, и способ подходит даже для небольших партий крупных деталей — роликов, скребков, амортизаторов. Этим направлением мы занимаемся отдельно, см. изделия из полиуретана. А детали из термопластов — капролона, полиацеталя — при малом количестве обычно точат из готовой заготовки: капролон и полиацеталь поставляются готовыми заготовками.
Как понять, какой способ нужен вашей детали
Не нужно выбирать технологию самому — достаточно описать деталь и потребность. Формовые детали из резины мы изготавливаем в пресс-форме — см. формовые изделия, — и способ под конкретный чертёж называем в расчёте, с учётом тиража и материала.
Что прислать для расчёта
Чертёж или образец, количество в партии и в год, материал или условия работы — среду, температуру, давление. По этим данным мы скажем, каким способом деталь выгоднее делать при вашем тираже; присылать удобнее через страницу изготовления по чертежам.
Куда это ведёт в каталоге
- Материал: NBR — от −30 до +100 °C
- Материал: EPDM — от −50 до +150 °C
- Материал: FKM — от −20 до +200 °C
- Материал: MVQ — от −60 до +200 °C
- Материал: PU — от −30 до +110 °C
- Материал: PA — от −40 до +100 °C
- Материал: POM — от −50 до +100 °C
Читать дальше
- Методы производства РТИ: формование, литьё, экструзия и вырезка — Объёмные детали получают вулканизацией в пресс-форме — прессованием или литьём под давлением. Шнуры, профили и трубки выдавливают через головку экструдера, листы раскатывают на каландре, плоские детали вырезают из листа, тела вращения точат из заготовки. Способ выбирают по форме детали, тиражу и материалу.
- Пресс-форма или вырезка: какой способ дешевле для вашей детали — Вырезка не требует оснастки: одна деталь и десять стоят одинаково за штуку. Пресс-форма стоит денег один раз, зато даёт объёмную форму и низкую цену на серии. Граница проходит по форме детали и по тиражу.
Источники
- общая технология литья под давлением резиновых смесей, термопластов и реактопластов (устройство литьевой машины, горячая и охлаждаемая форма, литниковая система)
- старая статья блога airti.ru о литье полимеров под давлением — пересказ, числа из неё не взяты
- наши способы изготовления: страницы «Пресс-формы», «Формовые изделия», «Изделия из полиуретана»
Технические утверждения статьи сверяются с источниками выше и ждут визы инженера завода. Редакция: 21.09.2026. Тема заведена по измеренному спросу: Блог airti.ru: /lite-polimerov-pod-daveniem, 62 перехода из поиска за год (логи nginx, Р-238).
Прислать чертёж на расчёт
Приложите чертёж, эскиз или фото детали с линейкой и опишите, где она работает: среда, температура, давление, количество. В ответе назовём материал, цену и срок.