Методы производства РТИ: формование, литьё, экструзия и вырезка
Объёмные детали получают вулканизацией в пресс-форме — прессованием или литьём под давлением. Шнуры, профили и трубки выдавливают через головку экструдера, листы раскатывают на каландре, плоские детали вырезают из листа, тела вращения точат из заготовки. Способ выбирают по форме детали, тиражу и материалу.
Резинотехническое изделие получают одним из шести путей: прессованием в пресс-форме, литьём под давлением в закрытую форму, выдавливанием через профильную головку (экструзия), раскаткой в лист (каландрование), вырезкой из готового листа или точением из заготовки. Первые два дают объёмные формовые детали, экструзия и каландр — неформовые изделия постоянного сечения, вырезка и точение обходятся без оснастки. Какой путь выбрать, решают три вещи: форма детали, количество и материал.
Формовые и неформовые изделия: в чём граница
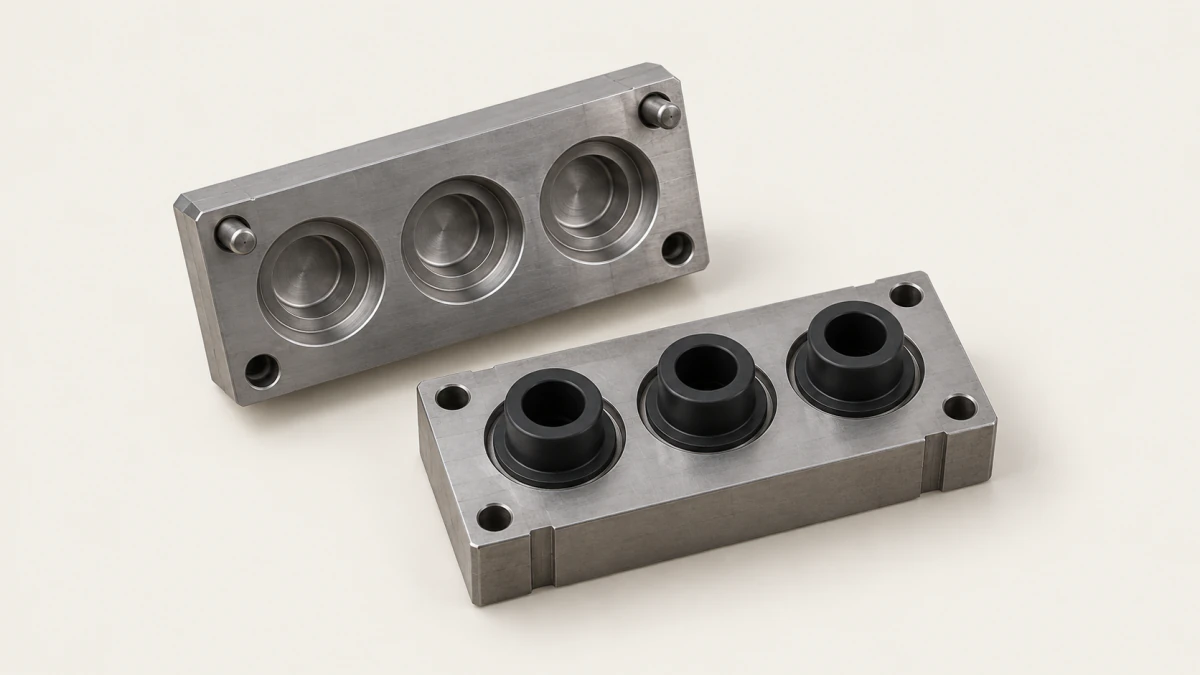
Всё многообразие РТИ удобно делить на две семьи. Формовые изделия вулканизируются внутри замкнутой пресс-формы, и форма задаёт им геометрию целиком: манжеты, кольца, амортизаторы, втулки, колпачки, мембраны, детали с металлической арматурой. Неформовые сначала получают форму — выдавливанием или раскаткой, — а вулканизацию проходят отдельным шагом, в котле, в вулканизационной камере или на непрерывной линии. Так делают шнуры, профили, трубки, техпластины и ленты.
Отсюда практическое следствие для заказчика. Деталь с переменным сечением, губкой, буртиком или закладной арматурой — всегда формовая. Уплотнитель двери длиной в десятки метров с одинаковым сечением по всей длине — всегда неформовый: пресс-формы такой длины не бывает, а профиль режут в размер и стыкуют.
Прессование: основной путь для формовых деталей
При компрессионном (прямом) прессовании заготовку сырой смеси нужной массы кладут в гнездо открытой горячей формы, пресс смыкает плиты, смесь растекается по полости и вулканизуется под давлением. Лишнее выходит по линии разъёма и образует облой, который потом снимают.
Способ хорош своей гибкостью. Форма для него проще, чем для литья, её можно сделать одногнёздной под образец или многогнёздной под серию, а сменить смесь — значит просто подготовить другие заготовки. Поэтому прессование закрывает большую часть заказов на нестандартные уплотнения, кольца больших диаметров и ремонтные детали. Слабые стороны — ручная закладка заготовок и облой, который требует отделки.
Промежуточный вариант — трансферное (литьевое) прессование: смесь кладут не в само гнездо, а в отдельную камеру над формой, и пуансон продавливает её в полость через литники. Облоя меньше, арматура лучше держится на месте, но часть смеси остаётся в камере и литниках и идёт в отход.
Литьё под давлением: когда тираж большой
Литьевая машина разогревает смесь в цилиндре шнеком или плунжером и впрыскивает её в закрытую горячую форму. Смесь приходит в гнездо уже прогретой, поэтому вулканизация идёт быстрее и равномернее по сечению, а закладывать заготовки руками не нужно. Цена — дорогие машина и форма, которые окупаются только на больших сериях. Подробно об этом способе — в статье о литье РТИ под давлением.
Отдельная история — литьевой полиуретан. Его заливают в форму жидким, и он твердеет без пресса, поэтому оснастка проще, чем для резины. Так делают ролики, скребки, амортизаторы и манжеты гидравлики — это направление мы держим отдельно, см. изделия из полиуретана.
Экструзия и каландрование: изделия постоянного сечения
Экструдер продавливает смесь через головку с отверстием нужного профиля — выходит бесконечный шнур, трубка или профиль. Каландр раскатывает смесь между валками в лист заданной толщины, иногда вместе с тканью. Из такого листа потом делают техпластины, прокладки, ленты. Для покупателя это означает, что шнур, профиль и лист почти всегда выгоднее взять готовыми со склада, чем заказывать под себя: уплотнительный шнур и техпластины выпускаются заводами крупными партиями.
Вырезка и точение: деталь без оснастки
Плоскую деталь — прокладку, шайбу, плоское кольцо — вырезают из листа по контуру, и оснастка не нужна вовсе: цена штуки почти не зависит от количества. Тела вращения — кольца, втулки, манжеты несложного профиля — можно выточить на станке из цилиндрической заготовки резины, полиуретана или фторопласта. Точение выручает, когда нужна одна деталь под ремонтный размер и ждать форму нет смысла, но объёмную деталь сложного профиля им не сделать.
Сравнение всех путей в одной таблице:
| Способ | Что получается | Оснастка | Когда выгоден |
|---|---|---|---|
| Компрессионное прессование | манжеты, кольца, амортизаторы, детали с арматурой | пресс-форма | от единичных деталей до средних серий |
| Трансферное прессование | мелкие точные детали, детали с арматурой | пресс-форма с камерой | средние серии, меньше облоя |
| Литьё под давлением | мелкие и средние детали массово | литьевая форма | большие серии |
| Экструзия | шнуры, профили, трубки | головка под сечение | погонные изделия |
| Каландрование | листы, техпластины, прорезиненная ткань | валки | листовые материалы |
| Вырезка из листа | прокладки, шайбы, плоские кольца | не нужна | плоские детали любого тиража |
| Точение из заготовки | кольца, втулки, простые манжеты | не нужна | единичные детали под ремонт |
Как выбрать способ для своей детали
Начните с формы. Плоская деталь — вырезка, и вопрос закрыт. Постоянное сечение и большая длина — готовый шнур или профиль. Объёмная деталь — пресс-форма, и тогда решает тираж: сколько нужно сейчас и сколько в год. Если деталь стандартная — кольцо по ГОСТ 9833-73 или армированная манжета по ГОСТ 8752-79, — сначала проверьте каталог: нужный типоразмер может уже существовать, и никакая оснастка не понадобится. Как считать границу между вырезкой и формой на деньгах, разобрано в статье пресс-форма или вырезка.
Мы изготавливаем детали под задачу вырезкой из листа и в пресс-форме — см. формовые изделия, — а также из полиуретана и силикона; листовые материалы и стандартные кольца поставляем со склада.
Что прислать для расчёта
Чертёж, эскиз с размерами или образец детали, количество сейчас и в год, среду, температуру и давление в узле. По этим данным мы назовём способ изготовления и материал; если деталь объёмная и серийная, начните со страницы пресс-форм под изделие.
Куда это ведёт в каталоге
- Стандарт: ГОСТ 9833-73 — Кольца резиновые уплотнительные круглого сечения для гидравлических и пневматических устройств. Конструкция и размеры
- Стандарт: ГОСТ 8752-79 — Манжеты резиновые армированные для валов. Технические условия
- Материал: NBR — от −30 до +100 °C
- Материал: EPDM — от −50 до +150 °C
- Материал: FKM — от −20 до +200 °C
- Материал: MVQ — от −60 до +200 °C
- Материал: PU — от −30 до +110 °C
- Материал: PTFE — от −200 до +260 °C
- Уплотнения: Статические уплотнения и кольца
- Уплотнения: Армированные манжеты (сальники)
- Уплотнения: Шнур уплотнительный
Читать дальше
- Пресс-форма или вырезка: какой способ дешевле для вашей детали — Вырезка не требует оснастки: одна деталь и десять стоят одинаково за штуку. Пресс-форма стоит денег один раз, зато даёт объёмную форму и низкую цену на серии. Граница проходит по форме детали и по тиражу.
- Литьё РТИ и полимеров под давлением: как устроено и когда оправдано — При литье под давлением машина разогревает смесь в цилиндре и впрыскивает её в закрытую форму: резину — в горячую, где она вулканизуется, термопласт — в охлаждаемую, где он застывает. Способ даёт быстрый цикл и мало облоя, но требует дорогой формы и окупается только на больших сериях.
Источники
- общая технология переработки резиновых смесей (формование, литьё под давлением, экструзия, каландрование)
- старая статья блога airti.ru о методах производства (формовые и неформовые РТИ, точение, литьё полиуретана) — пересказ, числа из неё не взяты
- ГОСТ 9833-73 и ГОСТ 8752-79 — стандартные кольца и манжеты
- наши способы изготовления: страницы «Производство», «Формовые изделия», «Пресс-формы», «Изделия из полиуретана»
Технические утверждения статьи сверяются с источниками выше и ждут визы инженера завода. Редакция: 21.09.2026. Тема заведена по измеренному спросу: Блог airti.ru: /metody-proizvodstva-rezinotexniceskix-izdelii-dlia-masinostroeniia, 380 переходов из поиска за год (логи nginx, Р-238).
Прислать чертёж на расчёт
Приложите чертёж, эскиз или фото детали с линейкой и опишите, где она работает: среда, температура, давление, количество. В ответе назовём материал, цену и срок.