ТУ 20.16.54-036-00203803-2020 — капролон (полиамид-6): размеры, таблица, позиции в каталоге
Капролон, полиамид-6 блочный
- Статусдействует
- Позициипо чертежу
Что это за материал
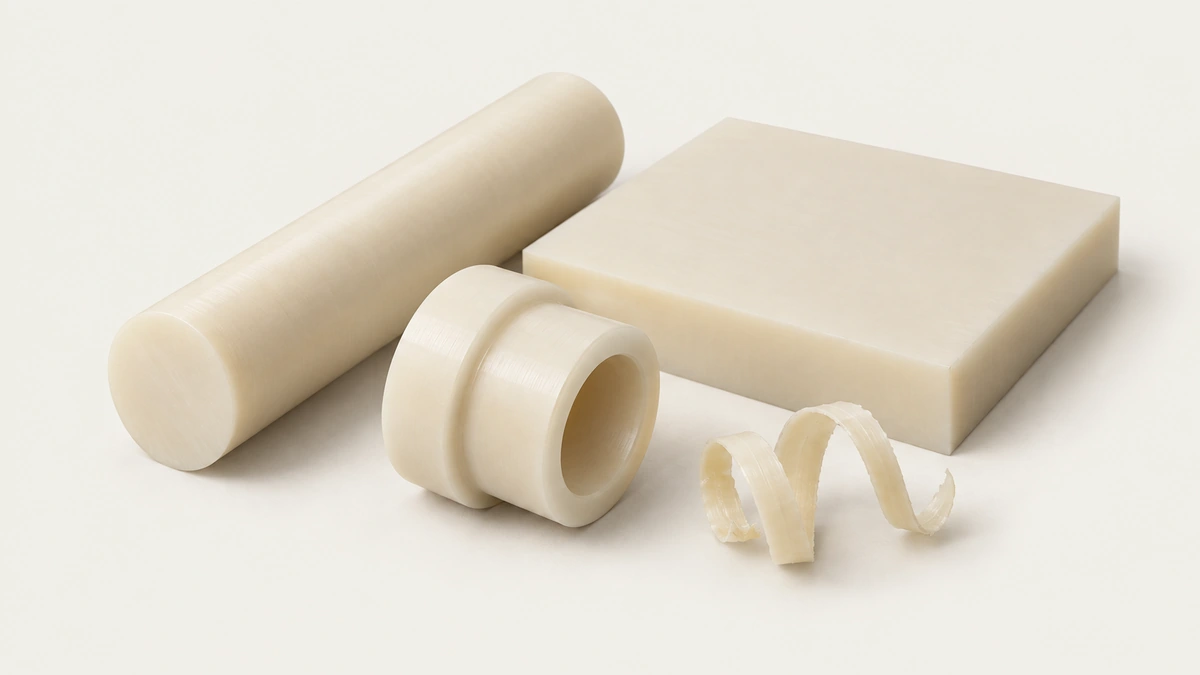
Капролон — блочный полиамид-6: жёсткий конструкционный пластик, который получают полимеризацией прямо в форме, а не литьём под давлением. Отсюда его главное свойство: можно отлить крупную толстостенную заготовку и обрабатывать её на станке как металл — точением, фрезеровкой, сверлением.
Из него делают то, что раньше делали из бронзы: втулки скольжения, вкладыши, шестерни, ролики, направляющие, звёздочки, сухари. Он легче стали примерно в семь раз, не корродирует, работает без смазки и не изнашивает ответный вал.
Текста самих ТУ в открытом доступе нет — документ принадлежит разработчику. Ниже — сведения из технических условий предыдущей редакции и из каталогов изготовителя; это описание материала, а не цитаты действующего документа.
Три вида — и главное недоразумение
- ПА-6 — обычный, марок А и Б. Цвет от кремового до светло-серого;
- ПА-6 МГ — модифицированный графитом. Тёмно-серый до чёрного, с повышенными антистатическими свойствами;
- ПА-6 МДМ — модифицированный дисульфидом молибдена, с повышенными диэлектрическими свойствами.
«МГ» — это графитонаполненный, а не маслонаполненный. Путаница ходовая: и МГ, и МДМ чёрные, и маслонаполненный капролон тоже тёмный, поэтому в заявках их регулярно смешивают. По этому ТУ маслонаполненного вида нет вовсе — все три сухие, ни один не выпотевает смазку. Если в узле нужна именно самосмазывающаяся втулка, это отдельный материал, и его надо называть отдельно.
Температура: где настоящий потолок
Температура плавления у всех трёх видов около 220–225 °С, но это не рабочая температура. Практический потолок нагруженной детали задаёт другой показатель — температура изгиба под нагрузкой, и она составляет 80–100 °С.
То есть капролоновая втулка в узле, который греется выше сотни, поплывёт задолго до всякого плавления. Рабочего диапазона эксплуатации сами ТУ не задают — нормируются только свойства материала.
Формы поставки и размеры
Стандартные формы — лист, стержень, втулка. По приложению к ТУ листы идут длиной до 1400 мм при ширине 950 и 1000 мм, толщины от 10 до 300 мм; втулки — с наружным диаметром от 80 до 315 мм.
Размер в наименовании позиции указывается ориентировочно и вместе с весом: заготовка отливается, поэтому её габарит плавает от партии к партии, а продаётся она по весу.
О документе
Текста ТУ в открытом доступе нет, и мы его не публикуем — он принадлежит разработчику. На конкретную партию пришлём паспорт и сертификат.
Как подобрать капролон под деталь
Вид материала выбирают по узлу: базовый капролон — для втулок, роликов, направляющих и шестерён общего назначения; маслонаполненный — для узлов трения без смазки или с редкой смазкой, где он работает тише и дольше; графитонаполненный — для повышенной износостойкости и там, где масло недопустимо. Форма заготовки — по детали: стержень для втулок и роликов, плита для направляющих и пластин, труба для крупных втулок с экономией материала.
Размер заготовки берут с припуском на обработку и на влажность: капролон впитывает воду и меняет размер, поэтому точные детали делают из выдержанной заготовки и проверяют после выдержки.
Температура — по виду материала; выше предела капролон размягчается, ниже — становится хрупким на удар. Для узлов с постоянной нагрузкой учитывают ползучесть: капролон под длительным давлением деформируется.
Механическая обработка
Капролон точится, фрезеруется и сверлится острым инструментом с большими передними углами и обильным охлаждением воздухом или эмульсией; тупой инструмент греет и подплавляет поверхность. Стружка сходит длинной лентой — её отводят. Точные размеры получают в два прохода с выдержкой между ними: заготовка греется при резании и «уходит» после остывания.
Резьбу нарезают с осторожностью — витки в капролоне слабее металлических; для нагруженных соединений ставят металлические вставки. Отверстия под запрессовку делают с расчётом на упругость материала — натяг больше, чем для металла.
Типичные ошибки
Использовать капролон выше предела температуры; делать точную деталь из непросушенной заготовки; ставить капролон под постоянную высокую нагрузку без учёта ползучести; путать капролон с полиацеталем и текстолитом — у каждого своя стабильность и стойкость; обрабатывать тупым инструментом.
Хранение и приёмка
Заготовки хранят в сухом помещении, плиты — плашмя, стержни — на стеллажах без прогиба, вдали от солнца. При приёмке — маркировка вида и размеров, отсутствие пор, трещин, включений и раковин на торцах; цвет равномерный.
Что указать в заявке
Вид материала, форма и размеры заготовки или чертёж детали, количество, условия работы: нагрузка, скорость, смазка, температура, среда. Детали точим и фрезеруем по чертежу; для сравнения с текстолитом или полиацеталем назовите узел.
Вопросы, которые задают чаще всего
Капролон или полиацеталь? Капролон лучше на износ и удар, полиацеталь стабильнее по размерам и не впитывает воду. Можно ли капролон в пищевое оборудование? Только исполнения с подтверждением изготовителя. Почему втулка «села» на валу? Заготовка была влажной или деталь перегрелась при обработке — размер ушёл после выдержки.
Базовый, маслонаполненный, графитонаполненный: где какой
Базовый капролон — для деталей общего назначения, где есть смазка или нагрузка невелика. Маслонаполненный — для узлов трения без смазки: масло в структуре материала снижает трение и износ, деталь работает тише и не задирает вал. Графитонаполненный — там, где масло недопустимо или где нужна повышенная износостойкость и теплопроводность. Смешивать их «по цвету» нельзя — разные свойства.
Для пищевого и медицинского оборудования — только исполнения с подтверждением изготовителя; наполненные марки туда обычно не идут.
Влажность: главный источник ошибок
Капролон впитывает воду из воздуха и из среды, при этом слегка увеличивается в размере и становится вязче; сухой — жёстче и хрупче. Поэтому точную деталь делают из заготовки, выдержанной в условиях цеха, и проверяют размер после выдержки, а втулки для влажных узлов рассчитывают с зазором на разбухание. Втулка, «севшая» на вал через неделю после запуска во влажном узле, — типичная история недоучтённой влажности.
Приёмка готовых деталей
Размеры проверяют при цеховой температуре после выдержки, поверхность — на подплавление и задиры от тупого инструмента, торцы — на поры. Втулки с натягом проверяют пробной посадкой на оправку: капролон упругий, и посадка «в размер» может оказаться слишком тугой. Хранят детали в сухом месте до установки.
Для партий одинаковых деталей делаем контрольную деталь на согласование, чтобы серия шла без переделок.
Блочный капролон и литьё под давлением
Блочный капролон получают полимеризацией в форме, поэтому заготовки крупные и однородные, без внутренних напряжений литья под давлением; детали из него точат из заготовки, а не отливают. Для больших серий мелких деталей литьевой полиамид дешевле, для единичных и крупных деталей блочный капролон вне конкуренции: не нужна пресс-форма, а свойства выше.
Позиции каталога под ТУ 20.16.54-036-00203803-2020
Позиций под этим документом в каталоге нет — изготовим по чертежу или образцу. Прислать чертёж
Есть образец или фото — этого достаточно, чтобы начать
Фотография детали рядом с линейкой и три основных размера — или отправьте образец нам на склад в Москве. Прислать образец или фото
Ещё в группе «Полимеры и пластики»
Все документы
Первоисточник не указан — текст ниже пересказ, не документ. Текст: разделы практики дописаны 22.09.2026 (общая практика, без чисел стандарта); основа — перенос со старого сайта airti.ru (docs/raboty/teksty-dokumentov-5/izvlechyonnoe/tu-20-16-54-036-00203803-2020.body.md), 22.09.2026; ссылки на каталог Botble сняты — мост строится из products.standard.