ГОСТ 8752-79 — армированные манжеты (сальники): размеры, таблица, позиции в каталоге
Манжеты резиновые армированные для валов. Технические условия
- Статусдействует
- Позицииесть в каталоге
Что описывает ГОСТ 8752-79 и где стоят армированные манжеты
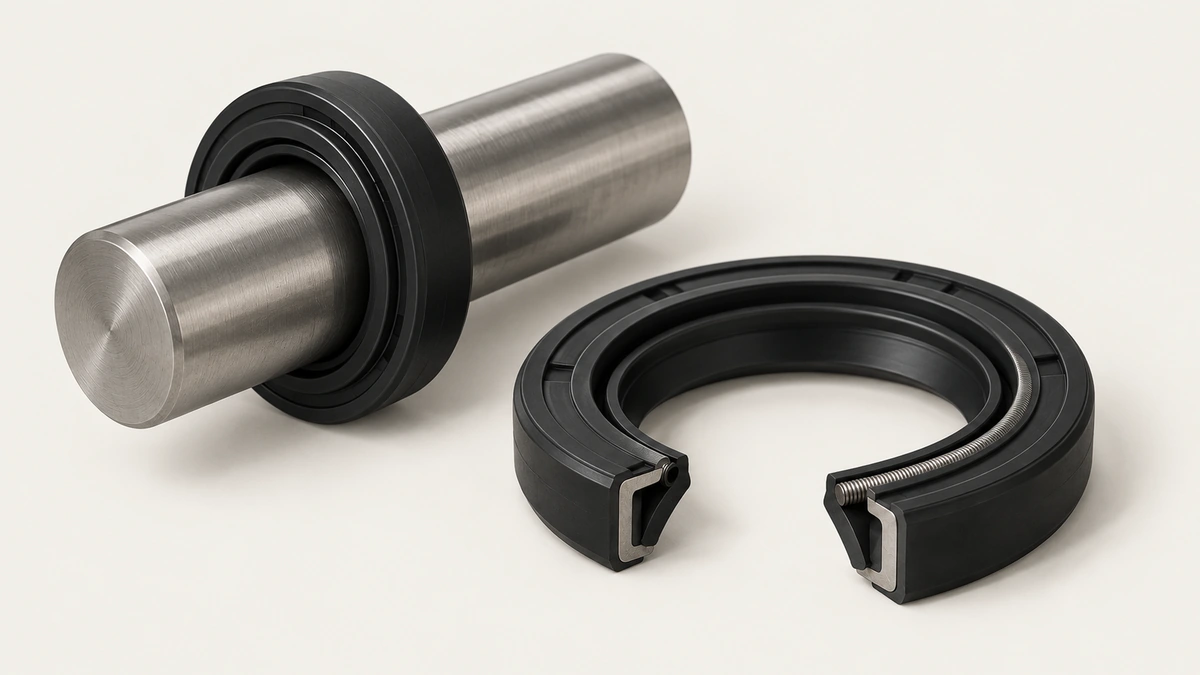
ГОСТ 8752-79 — стандарт на армированные манжеты для валов, которые в обиходе называют сальниками. Манжета состоит из резиновой рабочей кромки, металлического каркаса, придающего ей форму и посадку в гнездо, и браслетной пружины, которая прижимает кромку к валу и компенсирует износ. Задача — удержать масло или смазку внутри узла, где вращающийся вал выходит из корпуса, и не пустить внутрь пыль и воду.
Такие манжеты стоят в редукторах, коробках передач, насосах, электродвигателях, ступицах, шпинделях станков — везде, где есть вращение и смазка. Стандарт задаёт конструкцию, размеры и требования к манжетам, но не выбирает за конструктора марку резины и не обещает ресурс: срок службы зависит от скорости вала, шероховатости его поверхности, температуры и среды.
Важно понимать границу применения: армированная манжета — уплотнение вращения при небольшом избыточном давлении. Для возвратно-поступательного движения и для высокого давления нужны манжеты других стандартов и другой конструкции.
Типы, исполнения и как читать обозначение
Стандарт различает манжеты двух типов: тип 1 — с одной рабочей кромкой, тип 2 — с дополнительной пылезащитной кромкой, которая закрывает основную от абразива снаружи. Второй тип ставят там, где узел работает в пыли, грязи или под брызгами воды: сельхозтехника, дорожные машины, наружные приводы.
Внутри типа есть исполнения по способу изготовления кромки и по наличию каркаса: кромка может быть формованной или механически обработанной, каркас — полностью закрытым резиной или открытым. Для подбора важнее размеры, для ресурса — исполнение кромки: обработанная кромка даёт более стабильную линию контакта.
Обозначение складывается из типа и исполнения, диаметра вала, наружного диаметра и высоты, затем группы резины: «Манжета 1.2-50×70-10-1 ГОСТ 8752-79» читается как тип 1, исполнение 2, вал 50 мм, наружный диаметр 70 мм, высота 10 мм, первая группа резины. В прайсах то же обозначение сокращают до размеров через звёздочку — «50*70*10» — и добавляют марку резины словом.
Чужие написания приводим к одному документу: «ГОСТ 8752» без года, слитное «ГОСТ8752-79», обозначение с размерами через «x» вместо «×». Отдельной страницы под ошибочное написание на сайте нет.
Размерный ряд и посадка
Ряд стандарта построен по диаметру вала: для каждого диаметра предусмотрено одно или несколько сочетаний наружного диаметра и высоты, чтобы манжету можно было поставить в существующее гнездо без переделки корпуса. Именно поэтому одной манжете 50 мм по валу могут соответствовать несколько позиций каталога с разным наружным диаметром.
Гнездо под манжету задаётся стандартом: диаметр и глубина расточки, фаска на входе, шероховатость. Вал в месте работы кромки должен быть шлифованным, без продольных рисок — по продольной риске масло уходит наружу при полностью исправной манжете.
Таблица ниже собрана из нашего каталога: в ней те диаметры валов, наружные диаметры и высоты, позиции по которым у нас есть на момент показа страницы. Это живые данные, не переписанная таблица стандарта.
Материалы и условия работы
Группа резины в обозначении отвечает за среду и температуру. Нитрильные смеси — минеральные масла и смазки в обычном диапазоне температур; фторкаучуковые — горячие масла и агрессивные среды; силиконовые — низкие температуры и пищевые среды при малой скорости. Предельная окружная скорость вала у каждой группы своя и задана в стандарте — при выборе смотрят не только температуру, но и обороты.
Пружина в манжете делает работу, которую не видно: держит контакт кромки при биении вала и по мере износа. Манжета, поставленная пружиной наружу, работает наоборот — пропускает масло наружу. Это самая частая ошибка монтажа, и на неё стоит проверять узел до запуска.
Подбор замены и типичные ошибки
Замену подбирают по трём размерам с изношенной манжеты или с чертежа узла: диаметр вала, диаметр гнезда, высота. Изношенную манжету измеряют по каркасу — резина «садится» и врёт; наружный диаметр берут с гнезда, если оно доступно.
Импортные манжеты по размерам часто совпадают с рядом ГОСТ 8752-79, но различаются исполнением кромки и материалом — при замене импортной на отечественную сверяют группу резины по среде и скорости, а не только миллиметры.
Если вал изношен под кромкой, новая манжета потечёт по канавке износа. Стандартный выход — ремонтная втулка на вал либо манжета с другой высотой, чтобы сместить линию контакта; оба варианта считаем по чертежу узла.
Монтаж и хранение
Перед установкой кромку и вал смазывают, шлиц и резьбу на пути кромки закрывают оправкой или защитной втулкой, манжету запрессовывают равномерно по всему периметру — перекос каркаса даёт течь сразу. Хранят манжеты в закрытой упаковке, без деформации, вдали от света и озона; срок хранения ограничен и указывается изготовителем.
Позиции из таблицы заказываются со страницы товара; манжеты нестандартных размеров и специальных смесей — по чертежу или образцу через приёмник чертежа. Цены и сроки на странице документа не называются: они подтверждаются по конкретной заявке.
Повторный заказ той же манжеты проще всего по номеру прошлого счёта: обозначение, группа резины и исполнение уже записаны у нас, и второй раз обмерять узел не придётся.
Вопросы, которые задают чаще всего
Манжета течёт сразу после замены. Чаще всего причины три: пружина оказалась снаружи, кромка порезана о шлиц или резьбу при монтаже, вал изношен под линией контакта. Проверка идёт в этом порядке: направление установки видно сразу, порез — под лупой на кромке, канавка на валу — пальцем и на просвет.
Можно ли поставить манжету без пружины. Можно только там, где это предусмотрено конструкцией и стандартом — при малых скоростях и без давления. В обычном редукторе или насосе манжета без пружины теряет контакт при первом же биении вала, и течь появится не сразу, а через недели работы, когда кромка чуть износится.
Чем ряд ГОСТ 8752-79 отличается от импортных манжет с обозначениями по каталогам производителей. Геометрия посадочного места часто совпадает, а конструкция кромки, наличие пылезащитной губы и марка резины — нет. При замене импортной манжеты отечественной сверяют не только три размера, но и тип, группу резины по среде и предельную скорость вала.
Нужен ли чертёж для заказа. Для стандартной манжеты — нет, достаточно обозначения или трёх размеров и марки резины. Чертёж нужен для нестандартного профиля, специального материала или манжеты с уплотнением по корпусу — тогда используйте приёмник чертежа ниже.
Ряд документа по нашим данным
Числа считаются из каталога в момент показа страницы — это живые данные, не переписанная таблица стандарта.
| Внутренний диаметр, мм | 6 — 530 |
|---|---|
| Материалы | не указан (171), NBR85 (168), FPM (2), Silicone (1) |
| С ценой на сайте | 0 из 342 |
Позиции каталога под ГОСТ 8752-79
Всего позиций: 342 · страница 7 из 7. Цена — ориентир за штуку, «по запросу» — считаем по заявке.
| Обозначение | Размер | Материал | Цена / наличие |
|---|---|---|---|
| 170*200*15 | 170*200*15 | NBR85 | по запросу · под заказ |
| 170*200*15 2.2 ГОСТ 8752 | 170*200*15 | не указан | по запросу · в наличии |
| 175*205*15 | 175*205*15 | NBR85 | по запросу · под заказ |
| 175*215*15 1.2 ГОСТ 8752 | 175*215*15 | не указан | по запросу · в наличии |
| 180*208*15 1.2 ГОСТ 8752 | 180*208*15 | не указан | по запросу · в наличии |
| 180*210*15 | 180*210*15 | NBR85 | по запросу · под заказ |
| 180*220*15 | 180*220*15 | NBR85 | по запросу · под заказ |
| 180*220*15 AS ГОСТ 8752 | 180*220*15 | NBR85 | по запросу · под заказ |
| 190*220*15 | 190*220*15 | NBR85 | по запросу · под заказ |
| 190*220*15 1.2 ГОСТ 8752 | 190*220*15 | не указан | по запросу · в наличии |
| 190*230*15 | 190*230*15 | NBR85 | по запросу · под заказ |
| 190*230*15 1.2 ГОСТ 8752 | 190*230*15 | не указан | по запросу · в наличии |
| 200*230*15 | 200*230*15 | NBR85 | по запросу · под заказ |
| 200*240*15 | 200*240*15 | NBR85 | по запросу · под заказ |
| 210*250*15 | 210*250*15 | NBR85 | по запросу · под заказ |
| 220*250*15 | 220*250*15 | NBR85 | по запросу · под заказ |
| 220*250*15 1.2 ГОСТ 8752 | 220*250*15 | не указан | по запросу · в наличии |
| 220*260*15 | 220*260*15 | NBR85 | по запросу · под заказ |
| 220*260*15 2.2 ГОСТ 8752 | 220*260*15 | не указан | по запросу · в наличии |
| 230*270*15 | 230*270*15 | FPM | по запросу · под заказ |
| 240*270*15 | 240*270*15 | NBR85 | по запросу · под заказ |
| 240*280*15 1.2 ГОСТ 8752 | 240*280*15 | не указан | по запросу · в наличии |
| 250*290*15 | 250*290*15 | NBR85 | по запросу · под заказ |
| 58*84*16 2.2 ГОСТ 8752 | 58*84*16 | не указан | по запросу · в наличии |
| 62*93*16 2.2 ГОСТ 8752 | 62*93*16 | не указан | по запросу · в наличии |
| 260*300*18 | 260*300*18 | NBR85 | по запросу · под заказ |
| 270*320*18 1.2 ГОСТ 8752 | 270*320*18 | не указан | по запросу · в наличии |
| 270*320*18 WDR-A ГОСТ 8752 | 270*320*18 | NBR85 | по запросу · под заказ |
| 280*320*18 | 280*320*18 | NBR85 | по запросу · под заказ |
| 300*340*18 | 300*340*18 | NBR85 | по запросу · под заказ |
| 300*340*18 1.2 ГОСТ 8752 | 300*340*18 | не указан | по запросу · в наличии |
| 320*360*18 1.2 ГОСТ 8752 | 320*360*18 | не указан | по запросу · в наличии |
| 320*360*18 WDR-A ГОСТ 8752 | 320*360*18 | NBR85 | по запросу · под заказ |
| 340*380*18 WDR-A ГОСТ 8752 | 340*380*18 | NBR85 | по запросу · под заказ |
| 360*400*18 | 360*400*18 | NBR85 | по запросу · под заказ |
| 360*400*18 1.2 ГОСТ 8752 | 360*400*18 | не указан | по запросу · в наличии |
| 400*440*18 1.2 ГОСТ 8752 | 400*440*18 | не указан | по запросу · в наличии |
| 530*580*18 | 530*580*18 | NBR85 | по запросу · под заказ |
| 360*400*20 | 360*400*20 | NBR85 | по запросу · под заказ |
| 380*420*20 | 380*420*20 | NBR85 | по запросу · под заказ |
| 480*530*22 AS ГОСТ 8752 | 480*530*22 | не указан | по запросу · под заказ |
| 480*530*22 AS ГОСТ 8752 | 480*530*22 | Silicone | по запросу · под заказ |
Нет нужного размера — изготовим по чертежу.
Есть образец или фото — этого достаточно, чтобы начать
Фотография детали рядом с линейкой и три основных размера — или отправьте образец нам на склад в Москве. Прислать образец или фото
Ещё в группе «Уплотнения»
Все документы
Первоисточник: Федеральный информационный фонд стандартов (Росстандарт) — официальный реестр — текст стандарта смотреть там. Скан документа на сайте не размещаем. Текст: черновик сессии 06.09.2026 по тексту стандарта и практике подбора; проверить технологу (Ш-5.3).